『環境側面』

コンサルタント 渡辺和彦

しばらくぶりにISO14001の支援をすることになりました。おそらく、5年ぶりくらいでしょうか。
弊社全体としても、ISO14001の支援要請は、かなり減少しておりましたので。

間もなく2026改訂が行われる(5月くらいにJIS発行?)タイミングでもあり、今回の組織は、当然2026年版での認証支援となります。

以前から、ISO14001の有効性を向上させるには「環境側面」のとらえ方が、“どれだけ組織の事業活動と整合しているか” が重要だと考えております。
2026改訂で、環境側面そのものに変化はありませんが、よりライフサイクルの視点が強調されています。

そこで、少し「環境側面」の在り方を考えてみたいと思います。

定義3.2.2で、
「環境と相互に作用する、又は相互に作用する可能性のある、組織の活動又は製品若しくはサービスの要素」
とあります。
「組織の活動」が環境側面の一つになり得るということです。

もう一つ「ライフサイクル」が、定義3.3.3で、
「原材料の取得または天然資源の算出から、最終処分までを含む、連続的でかつ相互に関連する製品(又はサービス)システムの段階群」
とあります。

そして、規格6.1.2で、
「ライフサイクルを考慮した環境側面」
が要求されています。

要約すると、
「組織の活動の各システムの段階に存在するもの」
でしょうか。

例えば、製造業であれば、
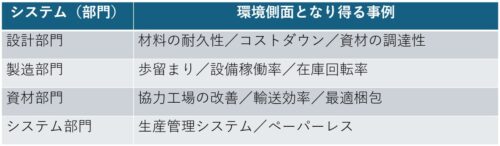
これらの事例の視点のポイントは、必ずしも「直接的なエネルギー、或いは資源の使用」には目を向けていないことです。

冒頭に記載しました “どれだけ組織の事業活動と整合しているか” というのは、各段階(部門、或いは機能)における活動そのものの側面ということです。

環境パフォーマンスが高く、且つ持続的な取り組みとなるためには、是非、理解しておきたいことだと思います。
2026改訂に思うこと

コンサルタント 渡辺和彦

組織の皆様はじめ、ISO業界ではすでに周知のことですが、ISO9001の改訂の動きが進んでいます。先の弊社ブログでもスケジュール概要などについて触れていますので参考にしてください。

さて、予定されている改訂の中(現時点では、DIS:最終国際規格案前の原案)に、「組織の品質文化」に関する追加があります。

それぞれいくつかの箇条にまたがって触れられる予定のようですが、以下のことが追加されようとしています。

  1.  品質文化及び倫理的行動を促進する。
  2.  プロセスの運用に関する環境は、組織の品質文化に依存する。
  3.  組織の品質文化及び倫理的行動を組織の管理下で働く人々に認識させる。

この改訂項目は、一見、当然のことで、組織によってはすでに十分果たされていると判断する組織も多いでしょう。

しかし、品質マネジメントシステム(マニュアル、規定及び手順書などの様々なルール)は構築されているが、それらを運用(守る、そして変える)する文化が安定してないために苦労している組織も、意外と多いかと思います。

品質文化の構築は、一朝一夕にはできません。

組織における戦略を決め、

  1.  基本教育をする。
  2.  それらの継続的な共有環境をつくる。
  3.  共有環境に対するレビューとフォローをする。

が、基本です。

2026改訂を機に、一度振り返ってみてはいかがでしょうか。

今後、FDIS(最終国際規格案)発行のタイミングでは、より具体的な情報提供及びコンサル支援提案について発信していきます。

IATF16949コンサルの現場から

コンサルタント 渡辺和彦

昨今、IATF16949(自動車産業品質マネジメント規格)のコンサル要請が増えておりまして、私の体のほとんどがIATF16949コンサル業務となっています。

IATF16949のコンサルは、標準スケジュール(当社標準スケジュール参照)で約2年程度の支援となりますが、これまで多くの組織が無事、認証取得をされています。

そのためには、当然、審査を受審し、必要な是正処置を行わなければなりません。

その際に重要になってくるのが、是正処置の体系的展開です。

IATF16949審査における是正処置の基本的体系展開を見てみましょう。

  1. 不適合の内容の把握
  2. 封じ込め処置の内容
  3. 封じ込め処置の実施日と責任者及び封じ込め処置の証拠文書
  4. 選択した根本原因究明手法
  5. 根本原因の究明及び根本原因の決定
  6. 根本原因が他のプロセス等に影響するか否かの判断
  7. 是正処置の内容
  8. 是正処置の実施日と責任者及び是正処置の証拠文書
  9. 是正処置実施結果に対する有効性検証の内容と証拠

というように結構大変ですが、これはIATF16949審査是正処置に限らず、本来、是正処置とはこういうもののはずです。

体系的展開の中でもやはり最重要となるのは、「根本原因究明」です。

基本かつ代表的な手法の「なぜなぜ分析」に関することで、以前のコンサルでこんな場面がありました。

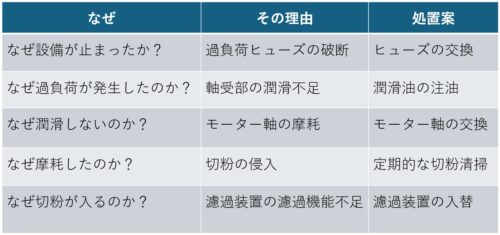
不適合は、「加工設備の停止による納期遅延」の発生です。

なぜなぜ分析の結果、以下のような原因の掘り下げになりました。

例;なぜなぜ分析による原因の掘り下げ


ということで、高価な濾過装置を新しくしなければ…?となりかけましたが、ちょっと待ってください。

ここになぜなぜ分析の誤解があります。

なぜなぜ分析は、“単なる道具” です。

もっと言えば、マネジメントシステム(ISOもIATFも他も)自体が、“経営の道具” です。

なので、この結果を見て、経営リスクの視点から費用体効果を冷静に判断するべきです。

このケースでは、是正処置としては4番目の原因を除去する選択をし、

『設備の日常管理手順を見直し、直終了時の切粉清掃を追加する』

ということになりました。


これが、この組織にとっての正解なのです。

もちろん、不適合の重大さ、影響の大きさ、顧客要求などなどを総合的に判断した経営リスクを考えてのことです。


原因究明手法(なぜなぜ分析など)は、経営の道具である。

経営的視点を常に忘れずに、是正処置に臨んでいただければと思います。


あなたの会社の内部監査、もっと良くしませんか?!

  あなたの会社、こうなっていませんか?

① 内部監査で何を確認すべきかわからない。

 ☞② なので、毎年同じことを確認している。

  ☞③ 結果、指摘事項(改善点)など滅多に出ない。

   ☞④ だから、やる意味に疑念が出ている。

 そういう会社のチェックリストは…

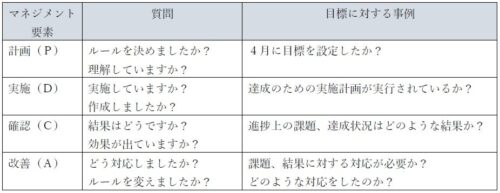
Q1:自部門の品質目標と達成計画を作成し、部署内に周知していますか?

Q2:教育訓練計画が作成され、完了した教育訓練に対し教育訓練記録を作成していますか?

Q3:存在する作業手順書の制定及び改定管理は適切ですか?

Q4:工程検査が実施され、検査成績表が作成されていますか?

…これ、毎年やる意味がありますか?

特にISOの運用を始めて3年以上経過した会社は、やっても全く意味がありません。

 あなたの会社、こうしませんか?

① 内部監査の視点が明確になっている。

 ☞② なので、毎年要点を変えた確認をしている。

  ☞③ 結果、改善点の発見につながる。

   ☞④ だから、やる意味がある。

 こうなりたい会社の、あるべきチェックリストは…

Q1:自部門の目標は、会社の経営改善に寄与するものですか?

   (どんな経営効果が得られるのか?)

   達成計画は目標を達成する上で妥当な内容ですか?  

Q2:人に起因する課題(不適合予備業務への影響)が発生していませんか?

   現在の力量保有状況は、将来のリスクから見て充分ですか?(業務量の変動など)

Q3:現在の文書及び記録はどこでどのように活用されているのですか?

   (不要なもの新たに必要なものはないか?)

   電子化に対する必要な取組は十分ですか?

Q4:工程検査以降への流出は発生していませんか?

   検査基準は受注段階で明確になっていますか?

   (例えば、外観検査基準の曖昧さなど)

これらの視点は、ごく一部の事例です。

大事なことは、次のような考え方です。

1. その仕事はなぜやっているのかを再確認する。

2. 1が結果として会社経営上のためになっていることを確認する。

3. 「過程(手段)」ではなく「結果(目的)」を見る。


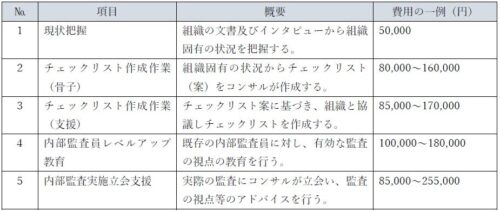
あなたの会社にとって有効なチェックリストを作りませんか?

弊社ができるお手伝い

上記項目は一つの事例です。

内部監査に関するお悩みについて、組織のご要望に応じたご支援をさせていただきますので、是非ご相談ください。


ISO45001(労働安全衛生マネジメントシステム規格)の発行延期

現在策定中のISO45001(労働安全衛生マネジメントシステム規格)は、DIS2(第二次国際規格案)を作成する目的で2016年10月30日~11月4日にリトアニアで会合が行われました。

しかし、今回の会合では結論を導き出せなかった事項があり、改めて2017年2月にオーストリアで会合を持ち議論を深めることになりました。そのため、当初2017年3月を予定していたISO45001の発行は、早くても2017年の秋以降になると思われます。


道具に使われるな!

こんにちは。

只今、2015改正に関する活動(情報収集と準備、お客様からのち合わせ、改正対応コンサル・・・)で忙しく動いております。

先日、QC活動のご支援をさせていただいたお客様の発表会に参加いたしました。世の中、昔ほど盛んではないですが、QC活動は普遍的に大事な根幹です。
講評を求められた中で、表題のような話をいたしました。

「なぜなぜ分析」
ほとんどの方(若い方は知らないかもしれませんが)が知っているQC活動の道具の一つで、「原因を考えるときは、なぜなぜを5回繰り返せ。そうすれば真の原因にたどり着く。」というもので、私も新人の頃教わりました。

でも。
なぜなぜを5回繰り返したからって、真の原因になどたどり着くことはありません。(ごく稀にあるのかもしれませんが。)
最初から原因がわかっているものはわかっているし、技術的にわからないような場合はわかりません。
なぜなぜを5回繰り返すことが大事ではないのです。
(是正の記録様式の原因究明欄に、なぜなぜを繰り返した記録を書くようなものはダメです。)

では「なぜなぜ分析」とは存在価値が無いのか。
「なぜなぜ分析」が教えているのは、ある現象(普通は悪い現象)が生じたときに、生じたメカニズムが必ずあるので、どんなメカニズムで生じたのかを考えましょうということです。

原因究明時に必ず「なぜなぜ分析」という道具を使うのは間違いです。
いつどの場面でどういった道具を使うべきかを考えることが大事です。

こんな話でした。

今度の2015改正は、経営のためにISOの規格を道具として使う改正です。(こんなことは従来からそうだったのですが。)
そういった考え方が強く強く現れています。
例えば、「事業環境分析?事業上の脅威と機会?それらの防止と獲得」などは典型的なものです。

これを機に、「ISOでは何を求めているの?」ではなく、「自分の会社は何を求めているの?」にシフトしていただきたいと思います。
そのために、ISOを参考にしていただけたらと思います。

筆者:渡辺 和彦

現場発のISO9001コンサル実況【第12回 是正処置】

当ブログでは、私、渡邉和彦が担当させていただいているお客様の「実際の仕組み構築」に合わせ、臨場感のある“コンサルティング実況”“仕組み構築情報”を公開しています。

このお客様のしくみ作りの実況も最後となりました。今回は、是正処置です。

冒頭、お客様へはこんなことを申し上げました。
  ”是正処置で大事なことは、選択と集中です。”
  ”「広く浅く是正する」は一番やってはいけない最悪のことです。”
  ”だから、管理者は、「何でもかんでも是正しろ」「是正が目的」のような考えは
   絶対に持たないでください”

従って、是正処置のしくみを作る際にも、一番よく説明させて頂いたのが、
「どこでどんなことが起きた時に是正するのか」を具体的にハッキリと決めましょう
ということです。

例えば、今回は、
  ・工程内検査での再発不良
  ・出荷検査での全ての不良
などなどと決めました。

逆に言うと、工程内検査で発見された初めての不良は原因究明も処置もしないということです。

一見、悪いことのように見えるか もしれません。
でも、このお客様は、現状、工程内不良の是正に手が回らず、前述の「広く浅く。上辺だけの是正処置。」になっているのです。
マンパワーと技術力と資金は無限ではありません。できないものはできないのです。そのため、全ての問題に、「広く浅く」が蔓延していました。

“現実的にできないものはやらない。できるもの、やらなくてはならないものに集中し、厳しくやる。”

このような意図が現れるようなしくみにさせて頂きました。

現場発のISO9001コンサル実況【第11回 プロセスの監視及び測定】

当ブログでは、私、渡邉和彦が担当させていただいているお客様の「実際の仕組み構築」に合わせ、臨場感のある“コンサルティング実況”“仕組み構築情報”を公開しています。

今回のお客様は、現時点で概ねのしくみ作りが完了したところです。
約半年間の作業でした。
お客様の「本音」を引き出させて頂くことができ、「実のあるしくみ」ができたと考えております。

今日は「8.2.3項 プロセスの監視及び測定」について、実況させて頂きます。

この時は、始めにお客様から、”8.2.3項は全然言っていることがわからない”との意見を頂きました。
まあ、そんなに慌てないでと、次の様に考えて頂きました。

8.2.4項で製品の監視測定をしろと言っているでしょう。
これは、作った製品が良いかどうか検査をすることです。
そしたら、全く同じように、「作ったルール」「やっている仕事」が良いかどうかの検査もするべきでしょう。
非有効的なルール、無駄なルールを一生懸命実施して、結果、製品の問題が発生していなくとも、そのような状態は、会社にとって良いことではありません。
だから、プロセス(ルール、やり方)も検査して、ダメだったら改善しましょうということです。

今回は、
  「監視 : 見張り ⇒ アナログ的な相談」
  「測定 : 結果 ⇒ 不良率などの、結果を表すデータ」
この2点について、しくみを作りました。

具体的な一例は、
 ・毎月の全体会議の1コーナーに 「データ報告」 のコーナーを設けました。
 ・そこで決められた 「結果を表すデータ」 を共有化します。
 ・それを参考にし、関連する仕事のルール、やり方に問題、やりにくさ、改善提案
  などの意見が無いかどうかを検討し、必要であればルールを改善します。

“ルールを作り、ルールに従う。ルールに従い、ルールを変える。”

この基本中の基本を行うこと、それが、8.2.3項が求めていることです。
次回は、8.5.2項を実況します。

現場発のISO9001コンサル実況【第10回 顧客満足】

当ブログでは、私、渡邉和彦が担当させていただいているお客様の「実際の仕組み構築」に合わせ、臨場感のある“コンサルティング実況”“仕組み構築情報”を公開しています。

今回は、8.2.1項の「顧客満足」のしくみ作りです。
2008年の改正でも事例が追記されましたが、顧客の本当の評価情報を得る手段を見つけることは難しいものです。

まず、8.2.1項の目的を見失わないことを強く理解していただきました。
目的は、「顧客満足の向上」です。
わかり切ったことと思われるかもしれませんが、この目的を見失っているケースが多々あります。
調査、情報収集、分析が目的となってしまっているケースです。

例えば、アンケートを作って、配布して、回収して、グラフにして分析するなどの取組がよく見られますが、これは単なる手段で、結果、どんなアクションを取ったかが勝負です。
 典型的な悪い例 : アンケート ⇒ 評価項目別グラフ化 ⇒ 関係者が共有 ⇒ 終わり
 良い一例 : 担当者が顧客から気になる情報を入手 ⇒ 月次の品質会議で報告
       ⇒ 対応協議 ⇒ 実施

両極端な例を示しましたが、一見、情報をたくさん入手して、きれいに整理(分析)していると、きちんとやっているように錯覚しますが、それは全く別物です。
何も無くとも、必要な対応をとっている方が数段良い活動です。
このお客様にも、顧客の本当の評価情報は、年に一回入手するものではなく、日常のコミュニケーションで日々飛び交っているものということを申し上げました。
そのため、月次のコミュニケーションの場に、日々の情報を吸い上げるしくみを提案しました。

顧客満足情報収集は、試行錯誤です。
有効に機能するかどうかは、やってみて常に見直しをすることが大事です。

次回は、8.2.3項について実況します。

現場発のISO9001コンサル実況【第9回 識別、トレーサビリティー】

当ブログでは、私、渡邉和彦が担当させていただいているお客様の「実際の仕組み構築」に合わせ、臨場感のある“コンサルティング実況”“仕組み構築情報”を公開しています。

このお客様も、現在8.2項まで進捗しました。概ね「良い提案」と「良い議論」ができていると感じています。
今回は、「識別とトレーサビリティー」の実況です。

「識別」での提案と協議に際して、最重要点としてお客様へ理解して頂いたことは、”識別することが目的ではありません”ということです。
「識別」というと、やれ置場を決めようとか、表示をしようとかを考え始めることがあります。
それは、必要でしたら「美化運動」としてやってください。「識別」とは全く違います。

“混じってしまう可能性のある状況を、絶対に混じらないようにすること”です。
従って、大事なことは”混じってしまう可能性”がどこにあるかを見つける目です。

今回のお客様の例では、安易な現場の製品の区分けなどではなく、長期保存製品の識別を管理して頂く事を最優先として提案しました。
例えば、「その製 品は、今日現在で何日経過したのか。この先、受注引当の予定がどの程度あるのか。」
こういう情報の現場での見える化を行うことです。
これにより、現場の方が、一目瞭然で認識でき、「防錆処理の実施」「ラッピング処理」などを時が来たら自然と行えるようになりました。

トレーサビリティーは、2つの視点で提案と議論をしました。
一つは、単純に「お客様から指示された情報」はトレース(追跡)できるような記録を残しましょう」という点。
もう一つは、自社の要望として”こんな事がわかったらいいな”という情報です。

例えば、不良解析を行う時に、
  ”いつ加工したんだっけ?”
  ”どの機械で加工したんだっけ?”
などなど。こういう過去の情報がわかると原因究明が絞れてくるということが多々あります。
規格要求事項が求めている「トレーサビリティーが要求事項となっている場合」とは、顧客要求だけではありません。
改善につながる点では、自社要求の方が重要かもしれません。
今回のお客様も、「加工ロットの始めと終わりのトレースが取れる」ようにしました。
理由は、ロットの始めと終わりで加工特性などに違いが出て、その違いを加工精度改善に生かす価値があると判断したためです。

次回は、8.2.1項 顧客満足を予定しています。